Warrington’s strategic position between Manchester and Liverpool created one of the UK’s most concentrated chemical, nuclear, and food manufacturing landscapes. Gemini Business Park and Birchwood Park house chemical and pharmaceutical operations serving global markets. Warrington’s nuclear industry centred around Risley and Birchwood supports decommissioning and energy sector operations. Food manufacturers throughout Stockton Heath and Latchford supply major retailers under strict hygiene protocols. Wire manufacturing heritage means precision engineering operations throughout Cockhedge, Latchford, and Padgate serve automotive and aerospace sectors. Distribution warehousing along M62 and M6 corridors coordinates regional logistics. Sentrex delivers dry ice blasting addressing contamination challenges across Warrington’s uniquely diverse industrial landscape.


Warrington’s chemical and pharmaceutical sector creates cleaning requirements unlike typical industrial environments. Gemini Business Park operations produce chemical compounds where cross-contamination between production runs creates regulatory and safety concerns. Equipment cleaning must achieve validated contamination removal satisfying pharmaceutical GMP standards. Chemical residues cannot remain on production surfaces. Traditional cleaning introduces additional chemicals creating secondary contamination concerns.
Nuclear industry operations throughout Risley and Birchwood manage decommissioning and maintenance activities under strict regulatory frameworks. Equipment cleaning in nuclear environments must achieve contamination removal without generating additional waste streams. Radioactive contamination protocols dictate cleaning approaches. Traditional methods generating liquid waste create disposal challenges incompatible with nuclear site regulations and cost structures.
Food manufacturers throughout Stockton Heath and Latchford supply major retailers including Tesco and Asda under BRC compliance frameworks. Processing equipment transitions between products requiring thorough sanitation satisfying HSE workplace standards and meeting industry cleaning regulations. Chemical cleaners introduce residues needing extensive validation. Water creates moisture in facilities requiring dry conditions for food safety.
Wire manufacturing heritage produced precision engineering operations serving automotive and aerospace sectors. Cockhedge, Latchford, and Padgate facilities machine precision components to micron-level tolerances. Cutting fluid residues and metal particles accumulate on fixtures and tooling. Traditional solvent cleaning means multi-day production shutdowns conflicting with just-in-time delivery commitments automotive customers demand without accommodation.
Distribution warehousing along M62 and M6 corridors manages logistics operations supporting regional supply chains. Warehouse environments accumulate packaging debris and vehicle contamination. Loading bay areas track external contamination into hygiene-controlled zones. Large floor areas require systematic cleaning maintaining compliance standards.
Chemical and pharmaceutical operations illustrate validation challenges. Traditional cleaning introduces chemical agents requiring extensive documentation proving removal. Residue testing confirms surface cleanliness before production restarts. Laboratory analysis verifies results. Documentation procedures satisfy regulatory requirements but extend non-productive time significantly. Each production changeover involves cleaning validation cycles consuming hours or days.
Nuclear industry cleaning creates waste management complexity. Traditional water-based cleaning generates contaminated liquid waste requiring treatment and certified disposal as radioactive material. Volumes of secondary waste created by cleaning processes add operational and regulatory burden. Disposal costs prove substantial. Nuclear site operators seek cleaning methods minimising secondary waste generation as primary operational requirement.
Food processing demonstrates moisture management challenges. Warrington’s food manufacturers manage temperature-controlled environments where water introduction creates microbiological risks. Chilled and frozen storage sections cannot accommodate moisture affecting environmental controls. Traditional wet cleaning methods require extended drying periods before production restarts. Facility utilisation suffers whilst production waits for surfaces to dry adequately.
Precision engineering faces substrate damage risks. Shot blasting alters surface properties aerospace components cannot tolerate. Sandblasting creates profile changes incompatible with micron-level tolerances. Wire brushing damages precision finishes affecting component performance. Modern manufacturing tolerances prove incompatible with aggressive mechanical cleaning where remediation causes greater damage than original contamination.
Distribution warehousing manages operational disruption. Traditional cleaning requires operational pauses. 24-hour logistics operations cannot accommodate extended cleaning shutdowns. Manual cleaning teams struggle addressing large floor areas consistently. Loading bay areas experience continuous recontamination requiring repeated intervention.
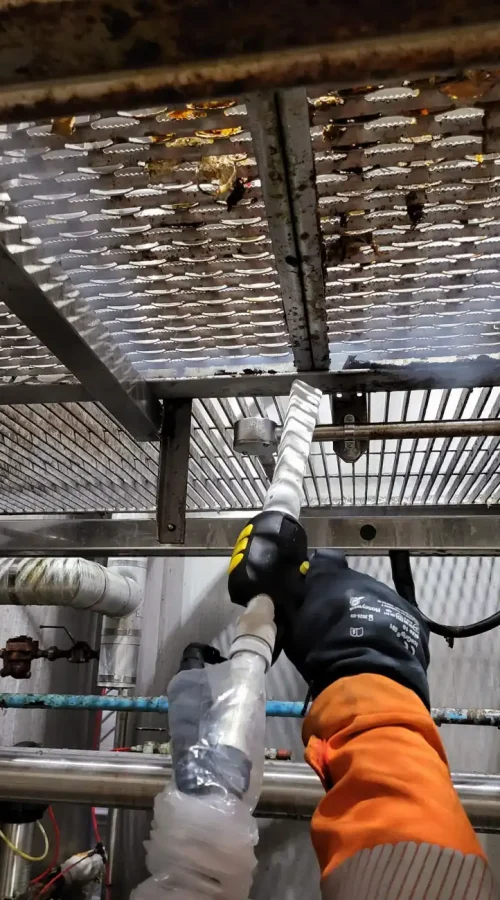
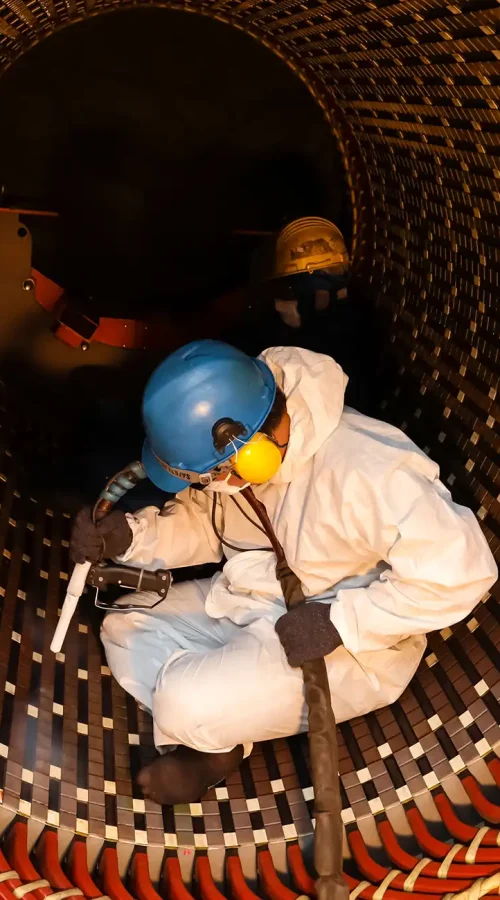
Solid CO2 pellets accelerate toward contaminated surfaces under controlled pressure. Impact dislodges deposits whilst thermal differential fractures contamination bonds with substrates. Pellets sublimate transitioning directly from solid to gaseous state. Contamination removes. Cleaning medium vanishes. Nothing remains requiring disposal, drying, or secondary treatment.
Chemical and pharmaceutical operations achieve validated cleaning without secondary contamination. No cleaning agents introduce additional residues requiring validation. Documentation simplifies without chemical residue testing procedures. Production changeovers accelerate through compressed cleaning and validation timescales. Gemini Business Park operations maintain GMP compliance through cleaning methods satisfying regulatory frameworks without complexity traditional approaches generate.
Nuclear industry operations benefit fundamentally from waste minimisation. Dry ice generates no liquid waste streams. Contaminated cleaning solution disposal eliminates entirely. Secondary waste volumes reduce dramatically. Nuclear site operators achieve cleaning outcomes satisfying operational requirements whilst minimising radioactive waste generation. Regulatory compliance simplifies through reduced waste documentation obligations.
Warrington food manufacturers sanitise between product runs without moisture introduction. Changeover times compress from hours to minutes. No chemical residues need validation removal. No moisture requires extended drying periods affecting environmental controls. Production restarts immediately. Facility utilisation increases supporting product range flexibility and retail supply commitments.
Precision engineering maintains surface finishes and dimensional accuracy. Traditional cleaning methods risking substrate damage eliminate through sublimation technology. Automotive and aerospace component quality protects whilst contamination removes effectively. Just-in-time delivery schedules maintain without multi-day cleaning shutdowns affecting customer commitments.
Distribution warehousing addresses contamination without operational disruption. Equipment operates within warehouse environments during normal logistics activities. Large floor areas clean systematically. Loading bay contamination manages continuously preventing spread throughout facilities.
Gemini Business Park and Birchwood Park chemical and pharmaceutical manufacturing achieves GMP-compliant cleaning between production batches. Production equipment cleaning validates through simplified documentation without chemical residue concerns. Cleaning and validation timescales compress supporting operational efficiency and production capacity utilisation.
Risley and Birchwood nuclear industry operations manage decommissioning and maintenance cleaning with minimal secondary waste generation. Equipment contamination removes without liquid waste creation. Radioactive waste disposal obligations reduce through eliminated contaminated cleaning solution streams. Regulatory compliance simplifies through reduced secondary waste documentation.
Stockton Heath and Latchford food manufacturers manage sanitation between product transitions without chemical residue concerns. Processing equipment, conveyors, and packaging machinery clean thoroughly satisfying regulatory standards. Batch transitions accelerate supporting varied product schedules whilst regulatory compliance simplifies through eliminated validation complications.
Cockhedge, Latchford, and Padgate precision engineering maintains contamination-free production environments. Machining operations generate metal particles and cutting fluid residues accumulating on fixtures and tooling. Dry ice removes contamination whilst equipment remains operational supporting continuous manufacturing aligned with automotive and aerospace customer delivery commitments.
M62 and M6 corridor distribution warehousing manages contamination continuously without operational disruption. Loading bay areas clean throughout operational periods preventing contamination spread. Large floor areas address systematically maintaining hygiene standards satisfying compliance requirements.

Warrington’s manufacturing diversity demands flexible technical approaches. Chemical and pharmaceutical applications need careful parameter selection satisfying GMP validation requirements. Nuclear operations require contamination containment protocols preventing spread during cleaning. Food contact surfaces need lower pressures achieving sanitation without equipment damage. Precision engineering applications tolerate controlled pressures removing industrial deposits whilst maintaining surface integrity.
Scheduling coordinates with operational realities. Chemical facilities integrate cleaning within production changeover windows. Nuclear operations coordinate with maintenance schedules and regulatory frameworks. Food processors schedule sanitation during product transitions. Engineering facilities clean during planned maintenance windows. Distribution warehousing integrates cleaning within operational schedules.
Access considerations vary across Warrington facilities. Chemical plants manage hazardous zone classifications affecting equipment selection. Nuclear sites require security clearance and radiation protection protocols. Food facilities maintain hygiene zone management during cleaning operations. Industrial estates provide straightforward equipment positioning for precision engineering and warehouse applications.
Dry ice blasting works best within comprehensive facility management. Warrington manufacturers combine specialist equipment cleaning with routine industrial cleaning supporting overall operational standards.
Our accreditations including CHAS, Safe Contractor, ISO 9001, and ISO 14001 satisfy procurement requirements. Sector-specific expertise addresses pharmaceutical GMP standards, nuclear industry protocols, food hygiene regulations, and precision engineering quality requirements. Operators complete technical training covering equipment operation, application techniques, and sector-specific protocols including hazardous environment awareness.
Our approach emphasises understanding Warrington’s uniquely diverse industrial landscape. Chemical manufacturing at Gemini Business Park operates under different frameworks than food production at Stockton Heath. Nuclear industry cleaning at Risley demands protocols precision engineering at Cockhedge doesn’t require. Each sector receives appropriately tailored solutions.
Warrington manufacturers managing chemical production, nuclear operations, food manufacturing, precision engineering, or distribution warehousing can contact us on 0333 240 1145 to discuss how dry ice blasting addresses contamination without production shutdowns, chemical introduction, waste generation, or substrate damage across Warrington’s diverse industrial landscape.
