Bury’s 1,200 manufacturing workers operate facilities where production schedules tolerate minimal disruption. Engineering operations throughout Pilsworth Industrial Estate produce precision components demanding contamination-free environments. Food manufacturers along Bolton Road supply regional retailers requiring BRC compliance without chemical introduction. The Rock shopping centre’s 1.2 million annual visitors generate cleaning demands alongside Bury Market’s century-old trading traditions. Sentrex delivers dry ice blasting eliminating production shutdowns whilst maintaining operational standards.


Pilsworth Industrial Estate concentrates engineering operations serving aerospace, automotive, and precision manufacturing sectors. Component tolerances measured in microns demand clean production environments. Equipment accumulates cutting fluids, metal particles, and carbon deposits affecting product quality and machinery performance. Traditional cleaning requiring production cessation conflicts with delivery schedules clients will not accommodate.
Halewood’s automotive manufacturing represents 15% of UK annual car production. Production lines, robotics, paint systems, and component moulding demand cleanliness protecting precision tolerances. A single contamination event disrupting production costs more than years of cleaning investment.
Speke developed into Europe’s largest biomanufacturing cluster. Pharmaceutical operations maintain validated environments where cleaning becomes documented quality system components. Traditional cleaning introducing variables or requiring extensive validation creates regulatory complications these operations cannot accept.
The Port of Liverpool and Bootle area house food production satisfying major retailers. Daily sanitation between production batches cannot introduce chemical residues entering food streams. Traditional cleaners requiring rinse cycles prove impractical for rapid changeovers supporting varied product schedules.
The Baltic Triangle transformed from industrial decline into creative sector hub. Period warehouses and Victorian industrial architecture require maintenance protecting historic fabric. Water-based cleaning penetrates old masonry causing structural damage. Abrasive techniques destroy original features.
Pilsworth facilities machine aerospace components where surface contamination affects dimensional accuracy and coating adhesion. Traditional solvent cleaning requires equipment dismantling, chemical application, rinsing, drying, and reassembly. Multi day procedures conflict with production schedules demanding continuous output. Manufacturers defer maintenance until performance deteriorates, precisely when cleaning becomes most disruptive.
Food processing equipment faces different complications. Conveyor systems, mixing equipment, and packaging lines require sanitation between product runs. Chemical cleaners introduce residues requiring extensive validation confirming removal before production restart. Water based methods create moisture in facilities requiring dry conditions for food safety. The cleaning process extends changeover times reducing facility utilisation.
Abrasive techniques damage substrates. Shot blasting alters surface properties affecting component performance. Sandblasting creates profile changes incompatible with precision tolerances. Wire brushing damages finishes and generates secondary contamination. Modern manufacturing proves incompatible with aggressive mechanical methods where the remedy causes greater problems than the contamination.
Chemical disposal creates escalating obligations. Waste streams require documentation and certified disposal. Contaminated water enters drainage systems demanding treatment. Solvent residues need removal before production restart. Bury manufacturers pursuing sustainability find traditional cleaning undermines environmental commitments whilst generating recurring costs.
The Rock’s commercial kitchens accumulate grease throughout extraction systems. Traditional degreasing requires chemical application, scrubbing, rinsing, and drying. Water runoff affects neighbouring retail units. Chemical odours permeate shopping areas. Extended cleaning periods reduce kitchen availability affecting revenue. The cleaning method creates operational problems rivalling the original contamination.
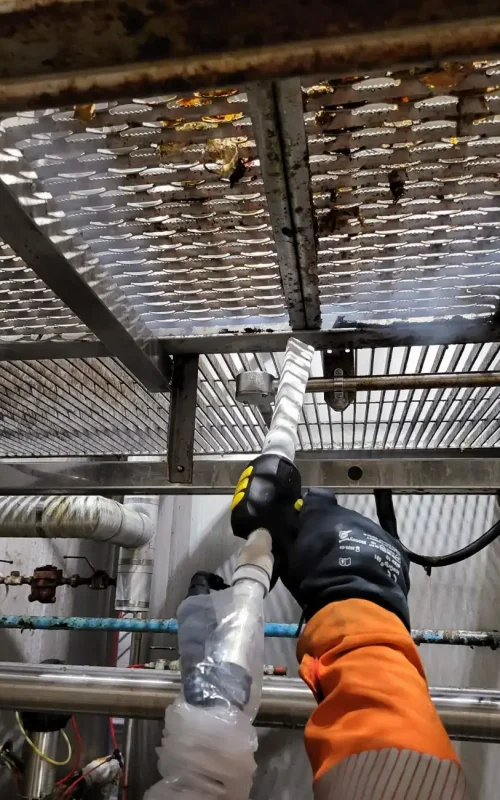
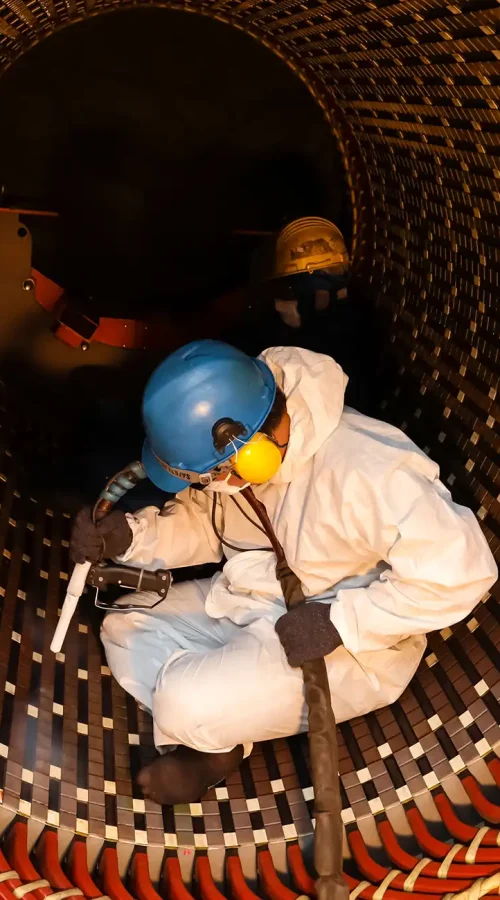
Solid CO2 pellets accelerate toward contaminated surfaces at controlled pressure. Impact energy dislodges deposits whilst thermal differential fractures bonds between contamination and substrate. Simultaneously, pellets sublimate, transitioning directly from solid to gas. Contamination dislodges. Cleaning medium vanishes. Nothing remains requiring disposal, drying, or secondary cleaning.
Pilsworth engineering facilities clean production equipment without dismantling. Manufacturing continues whilst specific areas receive attention during natural workflow gaps. Food processors sanitise between product runs during minimal staffing periods. Changeover times compress from hours to minutes. The Rock’s extraction systems clean during overnight closures with immediate operational readiness when trading resumes.
The CO2 derives from industrial processes already atmospheric, representing recovery rather than creation. No chemicals enter drainage systems. No contaminated water requires treatment. No waste streams demand certified disposal. Bury operations receive genuine sustainability progress through operational methods.
Financial impacts compound across multiple areas. Reduced downtime protects revenue, particularly for food processors where facility utilisation directly affects profitability. Eliminated disposal costs remove recurring expenses. Simplified procedures reduce labour requirements. Equipment longevity extends through gentler treatment. The technology justifies itself through operational improvements.
Pilsworth’s aerospace and automotive manufacturing demands contamination-free precision environments. Machining operations generate metal particles and cutting fluid residues accumulating on fixtures, tooling, and equipment surfaces. Carbon deposits from welding build throughout fabrication areas. Dry ice removes contamination whilst equipment remains installed and operational, supporting continuous manufacturing aligned with customer commitments.
Food production facilities manage sanitation requirements between product transitions. Processing equipment, conveyors, and packaging machinery require thorough cleaning satisfying regulatory standards without residue introduction. Dry ice provides chemical-free sanitation with immediate equipment availability. Batch transitions accelerate supporting varied product schedules whilst regulatory compliance simplifies through eliminated validation complications.
The Rock’s commercial kitchen extraction systems require regular deep cleaning removing grease accumulation affecting air quality and creating fire hazards. Traditional methods introduce chemicals into food preparation environments whilst generating waste water. Dry ice removes grease deposits without chemical introduction or water usage. Cleaning occurs during overnight closures with immediate operational readiness for morning trading.
Light industrial facilities throughout Radcliffe and Whitefield manage powder coating overspray, welding residue, and adhesive accumulation. Each contamination type traditionally demands specific cleaning approaches including solvents for adhesives, abrasives for carbon, and degreasers for oils. Dry ice addresses varied contamination through adjustable pressure settings and appropriate nozzle selection. Single cleaning method replaces multiple traditional approaches.
East Lancashire Railway’s heritage steam locomotives accumulate operational deposits requiring removal without damaging historic components. Carbon and oil residues build on boilers, running gear, and mechanical assemblies. Traditional abrasive methods risk surface damage to irreplaceable equipment. Chemical cleaning creates disposal challenges for volunteer operated organisations. Dry ice removes contamination gently whilst generating no waste streams, supporting heritage preservation within practical volunteer constraints.
Bury’s manufacturing diversity demands flexible scheduling. Pilsworth engineering facilities integrate cleaning within planned maintenance windows. Food processors schedule sanitation during product changeovers. The Rock coordinates extraction cleaning with shopping centre closures. Each operation receives timing appropriate to business realities.
Technical configuration adjusts to contamination characteristics and substrate sensitivity. Engineering applications tolerate higher pressures removing stubborn industrial deposits. Food contact surfaces require lower pressures achieving sanitation without equipment damage. Heritage equipment demands careful parameter selection protecting historic components. Pellet size, nozzle geometry, and pressure settings match specific application requirements.
Dry ice blasting works best within comprehensive facility support. Bury businesses combine specialist equipment cleaning with routine industrial cleaning maintaining overall operational standards. Coordinated service delivery simplifies supplier relationships whilst ensuring consistent quality.
Our accreditations including CHAS, Safe Contractor, ISO 9001, and ISO 14001 demonstrate systematic approaches satisfying procurement requirements. Operators complete technical training addressing equipment operation, application techniques, and sector specific requirements. Food manufacturing demands hygiene management expertise. Engineering applications require process understanding. Heritage work needs preservation awareness.
Risk assessments address site specific hazards before work commences. Method statements detail safe procedures appropriate to operational environments. Our approach emphasises understanding client operations rather than applying generic industrial solutions. Bury businesses receive service recognising their specific requirements, operational constraints, and regulatory frameworks.
Bury manufacturers managing precision components, food processors requiring BRC compliance, retail facilities maintaining kitchen standards, or heritage operations preserving historic equipment can contact us on 0333 240 1145 to discuss how dry ice blasting addresses specific contamination challenges without production shutdowns, chemical introduction, or waste generation.
